Hızlı Cevap
Kalenderlenmiş nonwoven üzerindeki parlak lekeler ve yanık izleri, web yüzeyindeki enerji dozu hatalarıdır. Parlaklık, yüzey lifleri eriyip aktığında ve düzleştirildiğinde ortaya çıkar; yanık izleri, aynı yüzey erimeden oksidasyona geçtiğinde ortaya çıkar. Bir kalender çenesi içinde web yalnızca 2-5 ms temas halindedir ve ısı 13-20 mikrometreye nüfuz eder, bu nedenle sonuç üç değişken tarafından belirlenir: temas hattındaki çeliğin sıcaklığı, yerel temas basıncı ve bekleme süresi. Çapraz yüzey profilini ±1.5 °C içinde tutun, taç yapıyı gerçek hat kuvvetiyle eşleştirin ve duraklamalar sırasında çeneyi açık tutun — kusur normalde bir vardiya içinde kaybolur.
Anahtar Çıkarımlar
· Parlaklık, optik bir yüzey değişimidir; kendi başına yapısal aşırı bağlanmayı kanıtlamaz. Yırtılma ve uzama testleri bunu belirler.
· Çapraz yüzey sapması ±2 °C'nin üzerinde bir bulgudur; ±4 °C'nin üzerinde görünür bir bandın nedenidir.
· 2.500 mm'lik bir yüzeyde 0.03 mm'lik bir taç hatası, kenar çene basıncını bağlanma eşiğinin altına düşürebilir.
· Hat hızı iki katına çıktığında bekleme süresi yarıya iner, bu nedenle sıcaklık düzeltme operatörlerinin uyguladığı düzeltme genellikle çok büyüktür ve bir sonraki kusuru oluşturur.
· Kabuk üzerindeki karbonlaşmış polimer yalıtır, etrafındaki çelikten daha sıcak çalışır ve web'e ayna görüntüsü basar.
· Çene kapalı ve rulolar sıcakken durdurmak, bir rulonun çevresine tam olarak uyan bir yanık yaması bırakır.
· Tekdüzelik, yük altındaki taç, sıcak kaçıklık ve denge, sevkiyat belgeleriyle doğrulanan siparişte yer almalıdır.
Özet Tablo: Kusur İmzası ve İlk Kontrol
| İmza |
Sınır |
Konum |
Olası mekanizma |
İlk kontrol |
| Saten bant |
20-50 mm üzerinde soluklaşır |
Sabit şerit veya her iki kenar |
Çapraz yüzey sıcaklık sapması |
3-5 rpm'de kızılötesi tarama |
| Parlaklık, sert kenar |
Keskin, hissedilebilir |
Sabit, genellikle çapraz |
Kırışıklık, basınç sivri ucu, yabancı çip |
Çene izi, web yolu |
| Desen şeklinde parlaklık |
Oymayı takip eder |
Desenle tekrarlar |
Aşınmış alan |
Eğik ışık altında desen derinliği |
| Periyodik yama |
Keskin |
Devir başına bir kez |
Kabuk hasarı, birikinti, termal kaçıklık |
Sıcak kaçıklık ölçümü |
| Tam genişlikte sararma |
Keskin, çene şeklinde |
Tam veya kısmi genişlik |
Kapalı çene ile bekleme |
Üretim durdurma kaydı |
| Şeritlerde koyu lekeler |
Küçük, düzensiz |
Sabit şeritler |
Karbonlaşmış birikinti |
60-80 °C'de görsel kontrol |
Tanım
Parlaklık kusuru, lif düzleştirme, film oluşumu veya desen transferi nedeniyle çenede yerel bir speküler yansıma artışıdır, referans numuneye karşı artan 60° parlaklık birimleri olarak ölçülür. Yanık kusuru, termal oksidasyon veya zincir kopması nedeniyle sarı, kehribar, kahverengi veya siyah bir renk değişimidir, bazen rulodan aktarılan karbonlaşmış kalıntı ile birlikte. Parlaklık yüzey yeniden organizasyonudur; yanık kimyasal bozunmadır.
Çalışma Prensibi
Bağlanma enerjisi, temas sıcaklığı, temas basıncı ve temas süresinin çarpımıdır. Temas süresi, çene genişliğinin hat hızına bölünmesidir: 150 m/dak'da 8 mm'lik bir çene 3.2 ms, 300 m/dak'da ise 1.6 ms verir. Isı, difüzivite × sürenin karekökü ile yaklaşık olarak yayılır, bu da polipropilenler için 0.1 mm²/s'de 3.2 ms'de yaklaşık 18 mikrometre ve 1.6 ms'de 12.6 mikrometre'dir — 2 denye lif yaklaşık 17 mikrometre enindedir.
Yalnızca ruloya temas eden liflerin dış derisi bağlanma sıcaklığına ulaşır. Bu nedenle bağlanma, ortalama web sıcaklığına değil, rulo yüzeyine bağlıdır ve yüzey sıcaklığı veya temas basıncındaki herhangi bir yerel varyasyon, bağ kalitesindeki ve görünümündeki varyasyon olarak doğrudan ortaya çıkar. "Bağlanmamış" ve "camlaşmış" arasındaki enerji penceresi, sabit bekleme süresinde genellikle yalnızca 10-15 °C yüzey sıcaklığıdır, bu nedenle mütevazı bir profil hatası, aksi takdirde kabul edilebilir bir ruloda görünür bir kusur üretir.
Doğru Profil Kontrolünün Faydaları
· Daha yüksek birinci sınıf verim, çünkü kusurlar ayıklama yerine kaynakta giderilir.
· Daha geniş bir işlem penceresi, böylece hız değişiklikleri tarifeyi yeniden yazmayı gerektirmez.
· Daha uzun temizleme aralıkları, çünkü tekdüze yüzey sıcaklığı yerel bozunmayı azaltır.
· Daha düşük enerji kullanımı, çünkü tekdüze bir rulo soğuk bir kenarı maskelemek için yükseltilmiş bir ayar noktasına ihtiyaç duymaz.
· Her sonraki bakım kararı için belgelenmiş bir temel.
Uygulamalar ve Hassasiyet
Hijyen spunbond ve SMS, kusur tüketici tarafından görülebildiği için parlaklığa en duyarlıdır. Tıbbi kumaşlar renk bozulmasını kesinlikle reddeder. Filtrasyon ortamları geçirgenlik yoluyla tepki verir, çünkü camlaşmış bir yama gözenekleri çökmüştür. Jeotekstiller görünüm varyasyonunu tolere eder ancak bekleme süresinin uzun olduğu düşük hızlarda yanmaya karşı hassastır. Otomotiv iç sınıf malzemeleri, bitmiş parçada renk uyumsuzluğu olarak desen parlaklığı varyasyonunu okur.
Malzeme Karşılaştırması
| Seçenek |
Yüzey sıcaklığı |
Tekdüzelik |
Güçlü Yönler |
Sınırlamalar |
| Yağ ısıtmalı çelik rulo |
250 °C'ye kadar |
±2–3 °C |
Kararlı, yüksek termal kütle |
Yavaş ısınma, kenar kayıpları |
| Endüksiyon ısıtmalı rulo |
275 °C'ye kadar |
±1–1.5 °C bölgeli |
Hızlı yanıt, bölge kontrolü |
Kontrol karmaşıklığı |
| Kaset veya çubuk ısıtıcı |
200 °C'ye kadar |
±4–6 °C |
Düşük sermaye, retrofitting |
Geniş yüzeylerde düzensiz |
| Sert krom kabuk |
— |
— |
Aşınma direnci, tamir edilebilir |
Aşırı cilalanırsa camlaşır |
| Seramik kaplı kabuk |
— |
— |
Yapışmaz, yüksek aşınma direnci |
Daha yüksek maliyet, uzman tamiri |
| Kauçuk veya PU karşı rulo |
— |
— |
Eşit çene, deseni korur |
Aşınma ve sertlik sapması |
Uygulama Karşılaştırması
| Uygulama |
Baskın hata |
Öncelikli spesifikasyon |
İkincil |
| Hijyen spunbond |
Kenar parlaklık bantları |
Tekdüzelik ±1.5 °C |
Yük altında taç |
| Tıbbi SMS |
Yanık lekeleri |
Yüzey temizliği, yapışmaz |
Temizlik protokolü |
| Filtrasyon ortamı |
Camlaşmış yamalar |
Çene tekdüzelik, alan kontrolü |
Desen derinliği |
| Spunlace |
Desen parlaklığı, tambur izleri |
Tambur eş merkezliliği |
Web gerginliği |
| Jeotekstil |
Düşük hızda yanma |
Bekleme süresi yönetimi |
Isıtma yanıtı |
| Otomotiv iç |
Parlaklık uyumsuzluğu |
Tam genişlik tekdüzelik |
Yüzey tutarlılığı |
Seçim Rehberi
1. Çalışma genişliği ve yüzey genişliği. Kenar etkileri bu boşlukta yaşar. Yalnızca web kadar geniş bir rulo her zaman uçlarda sıcak çalışacaktır.
2. Sıcaklık ve ısınma hızı. Endüksiyon dakikalar içinde yanıt verir; yağ sistemleri termal şoku önlemek için kontrollü bir ısınma gerektirir.
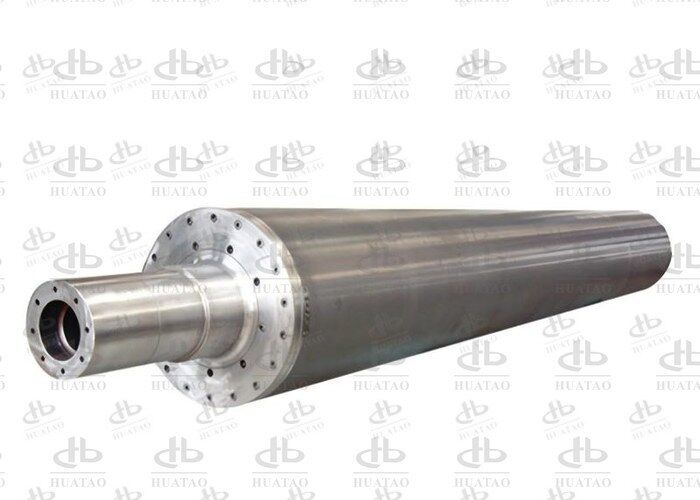
3. Hat kuvveti N/mm cinsinden. Toplam kuvvete dönüştürün ve kabuk, yataklar ve taç yapısının bunun için derecelendirildiğini doğrulayın. Termal bağlama için bir Endüksiyon Kalender Rulosu, bir taç çizimiyle gelmelidir.4. Karşı rulo tipi.
Kaplamalı bir karşı rulo çeneyi genişletir ve basıncı eşitler ancak sertlik sapması ve bir sıcaklık tavanı getirir.5. Oyulmuş veya düz.
Oyulmuş kabuklar, alan yüzdesi, derinlik ve oyma sonrası kaplama belirtilmelidir — desen seçenekleri için Oyma Kalender Rulosu aralığına bakın.6. Dokümantasyon. Sıcak termal harita, derecelendirilmiş yükte çene izi, sıcak kaçıklık grafiği, denge raporu, malzeme sertifikaları.Satın Alma Rehberi
Önlemeye çalıştığınız kusuru belirtin, sadece boyutları değil. "Kalender rulosu, 2.600 mm yüzey" bir emtia davet eder; "termal bağlama kalender rulosu, 2.500 mm çalışma genişliği, 80 N/mm hat kuvveti, 190 °C yüzey, sıcaklıkta ±1.5 °C çapraz yüzey tekdüzelik, çizime göre taç, sıcakta TIR ≤0.02 mm, 350 m/dak'da G2.5" mühendislik ürünü bir ürün davet eder.Kabul testlerini ve kimin tanık olduğunu adlandırın. Tekdüzelik, üretim sıcaklığında, rulo 3-5 rpm dönerken, yüzey boyunca en az 20 noktada artı her iki uçta sabit durumda gösterilir. Çene izi, derecelendirilmiş yükte karşı rulo takılıyken alınır. Kaçıklık sıcaklıkta kaydedilir. Denge sınıfı maksimum çalışma hızını ifade eder.Yazılı olarak sürüm stratejisini sorun: kaplama türü ve kalınlığı, temizleme aletleri, çözücü uyumluluğu, temizleme sıcaklığı. Kabuğun kaplama kalınlığı veya kılıf derinliği spesifikasyonun altına düşmeden önce kaç tane yeniden taşlama izin verdiğini sorun. Yedek parça listesini isteyin, çünkü bir kalender rulosu yalnızca en zayıf aksesuarı kadar kullanılabilir.
Son olarak, bir devreye alma kontrol listesi isteyin — termal harita, izlenim, kaçıklık, ilk parça parlaklık okuması. Performansı düşük çoğu yeni rulo, eski taç varsayımları ve eski sensör ofseti ile kurulur.
Arıza Analizi
Semptom
Mekanizma
Kanıt
Eylem
| Kenar parlaklık bandı |
Merkez sıcaklığının üzerinde kenar bölgesi |
Kızılötesi harita uçları 5-10 °C sıcak gösteriyor |
Kenar ayar noktasını azaltın, doğrulayın |
| Tek şeritte parlaklık |
Yerel basınç yüksek noktası |
İzleme ağır çizgi gösteriyor |
Yeniden taşlama, yeniden taçlandırma |
| Tekrarlayan yama |
Birikinti, göçük, termal kaçıklık |
Aralık çevreyi eşitler |
Temizleyin, sıcakken inceleyin, yeniden taşlayın |
| Çapraz kırışıklık |
Kırışıklık iki katına çıkmış kalınlık |
Yukarı akış web yolu kontrolü |
Gerginliği ve yayıcıyı düzeltin |
| Durduktan sonra kahverengi yama |
Bekleme ısı emme |
Durdurma kaydı |
Çeneyi açın, 120 °C'ye kadar soğutun |
| Tam genişlikte sararma |
Bozunma aralığının üzerinde yüzey |
Sensör ofseti testi |
Yeniden kalibre edin, ayar noktasını düşürün |
| Hız değişikliği sonrası parlaklık |
Bekleme süresi arttı |
Bekleme süresi hesaplaması |
Hıza göre tarifeyi kilitleyin |
| Bakım Rehberi |
Her vardiya: |
kabuğu eğik ışık altında inceleyin, 60-80 °C'de uyumlu bir çözücü ile silin, duraklamalar sırasında çenenin açıldığını doğrulayın, ekranı el tipi bir referansa karşı doğrulayın. |
Haftalık: |
döner eklemi sızıntı ve titreşim açısından kontrol edin, basınç filmi ile çene yükü kalibrasyonunu doğrulayın, beş konumda yüzey sıcaklığını kaydedin, kenar trim kalitesini inceleyin.
Aylık: sıcaklıkta tam kızılötesi harita, dört istasyonda kaçıklık, yatak titreşim spektrumu, kusur sayılarına karşı temizleme aralığının gözden geçirilmesi.
Yıllık: çene izinden taç doğrulaması, kaplama kalınlığı ölçümü, denge kontrolü ve ölçülen kaçıklık eğilimine dayalı bir yeniden taşlama kararı.
Vaka Çalışması: 3.2 m Spunbond Hattında 40 mm Kenar Bandı280 m/dak'da 18 gsm spunbond çalıştıran bir hijyen üreticisi, her iki kenarda 40 mm'lik bir parlaklık bandı bildirdi. Parlaklık merkezden 11 birim yukarıdaydı, kenar çekme mukavemeti merkezden %14 daha yüksekti ve kenar yırtılma mukavemeti %20 daha düşüktü. Yüzey kusurlu hurda %4.1'deydi.
190 °C'de bir kızılötesi harita, dış 120 mm'nin 9 °C sıcak çalıştığını gösterdi. 70 N/mm'de bir çene izi, kenar basıncının merkezden %12 daha düşük olduğunu gösterdi — daha hafif bir yük için kesilmiş bir taç. Kenar bölgeleri 8 °C azaltıldı, kabuk gerçek hat kuvvetine göre yeniden taçlandırıldı ve birikintilerin aynı şeritlerde bulunmasından sonra temizleme aralığı 24 saatten 8 saate düşürüldü.Parlaklık farkı ilk üretim gününde 11'den 3 birime düştü, kenardan merkeze çekme mukavemeti farkı %4'e daraldı ve dört hafta boyunca hurda %0.9'a düştü. Reçine, hız ve desen değişmedi.
SSS
1. Güç sorunu olmadan parlaklık oluşabilir mi?
Evet. Hafifçe camlaşmış bir yüzey, özellikle ince denye dokularda, bağ noktaları doğru kalırken oluşabilir. Önce yırtılma ve uzamayı kontrol edin; değişmemişse, sorun kozmetiktir ancak yine de müşteri tarafından görülebilir.
2. Kusur neden yalnızca çalıştırmanın başında ortaya çıkıyor?
Kabuk, karşı rulo ve web yolu farklı oranlarda kararlı sıcaklığa ulaşır, bu nedenle ilk 50-200 m farklı bir etkili yüzey sıcaklığında çalışabilir. Yüzey ayar noktasına 3 °C içinde olana kadar çene açıkken ısın.
3. Ayar noktam 163 °C erime noktasına karşı 165 °C. Neden yanık?
Çünkü görüntülenen değer temas yüzey sıcaklığı değildir. Bir jurnal monteli veya alt yüzey sensörü yaygın olarak 6-12 °C düşük okur, bu da gerçek yüzeyi yaklaşık 175 °C'ye getirir. Üç konumda bir temas termokuplu ile doğrulayın.
4. Ayna yüzey parlaklığa neden olur mu?
Olabilir. Çok ince bir yüzey ısı transferini iyileştirir ancak erimiş polimerin yapışmasını artırır, birikimi ve parlaklık transferini artırır. 0.2-0.3 mikrometre'lik kontrollü bir Ra ve bir ayırıcı kaplama daha iyi bir uzlaşmadır.
5. Taç hatasını düzensiz ısıtmadan nasıl ayırırım?
Taç hataları simetriktir, her iki kenarı eşit şekilde etkiler ve bölge ayar noktası değişikliklerine yanıt vermez. Termal hatalar dakikalar içinde yanıt verir. Bir çene izi bunları tek bir ölçümde ayırır.
6. Yanık her zaman rulonun hatası mıdır?
Hayır. Aşırı kurumuş web, kontamine olmuş yeniden taşlanmış malzeme ve masterbatch topakları normal yüzey sıcaklığında yanar. Kusur rulo konumundan ziyade malzeme lotlarını takip ediyorsa, reçine ve kurutucuya bakın.
7. Durma sırasında hangi sıcaklık?
Yumuşama noktasının altında — polipropilen dokular için yaklaşık 120 °C, çene açık ve rulolar yavaşça hareket ederken. Gerçek kılıf polimeri için doğrulayın, çünkü coPET kılıfları 120 °C'nin oldukça altında yumuşar.
8. Kabuk ne zaman yeniden taşlanmalı?
Kaçıklık eğiliminde, kalenderde değil. Sıcak TIR 0.03 mm'yi aştığında veya bölgelendirme parlaklık varyasyonunu artık düzeltemediğinde, bir yeniden taşlama gereklidir. Kalan kaplama kalınlığını takip ederek değiştirme planlayın.
Sonuç
Parlaklık ve yanık, web yüzeyinde milisaniyeler içinde belirlenir, bu da onları tarifeden çok bir spesifikasyon sorunu haline getirir. İşleyen sıra: yüzey sıcaklığını sıcakken haritalayın, yükte bir çene izi alın, aynı numunede parlaklık ve yırtılmayı ölçün, ardından bir değişkeni değiştirin ve sonucu kaydedin. Mühendislik arka planı, Endüksiyonlu Elektromanyetik Isıtma Ruloları kılavuzunda yer alır; her işlem aşaması için rulo aralıkları Spunbond Nonwoven Ruloları ve Spunlace Nonwoven Ruloları altında listelenir. Birikinti yerine termal profilin sorun olduğu yerlerde, Seramik Kaplama Rulosu yüzeyi yapışma davranışını değiştirir, Endüksiyonlu Isı Kalender Rulosu başlangıçta yanıt süresini azaltır ve daha geniş Nonwoven Kumaş Endüstrisi bölümü bitişik işlem aşamalarını kapsar. Hidroentangled dokulardaki desenle ilgili parlaklık genellikle Spunlace Tambur kabuğundan veya aşağı akışta bir Oyma Rulodan kaynaklanır.
İlgili Okuma
· Ürün aralıkları: Spunbond Nonwoven Ruloları, Krom Çekme Rulosu, Silindir Rulo
· Süreç arka planı: Nonwoven Kumaş Endüstrisi, Endüstri Blogu
· Geniş yüzey deneyimi: Krom Kaplı Soğutma Ruloları: 7.4 m BOPP Hattı


 Mesajınız 20-3.000 karakter arasında olmalıdır!