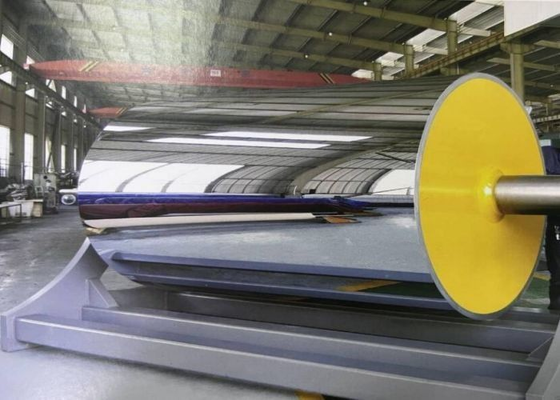
Çifte Kabuk vs Tek Kabuklu Soğutma Rolü: Yüksek Hızlı Film Ekstrüzyonu için Tam Bir Rehber
Hızlı Cevap
Çift kabuklu soğutma rulosu, iki duvarlı soğutma rulosudur ve bunda kaynaklı bir spiral defle, iç çekirdek ile ince bir dış kabuk arasındaki boşluğu sürekli dar bir kanala dönüştürür.Çünkü çekirdek bükme yükü taşır., çalışma kabukları 25 ̊40 mm yerine 8 ̊15 mm olabilir ve kanal kapalı olduğundan, soğutma sıvısı hızı ısı aktarma yüzeyine karşı 1.5 ̊3 m/s'de kalır.Sonuç %30~50 daha etkili ısı transferi katsayısı ve ±1 °C çapraz ağ eşitliği.Bu, geniş ağlarda yaklaşık 250 m/dakikadan ve genellikle optik olmayan sınıflarda 150 m/dakikadan daha düşük değildir.
Önemli Önemli Noktalar
· Isı performansı çapla değil, kabuğun kalınlığı ve soğutma sıvısı hızı ile belirlenir.
· Ortalama sıcaklık değil, çapraz ağ tekdüzeliği, sis, ölçüm ve kristalinliği belirler.
· Çift kabuklu bir devre açık bir boşluktan üç ila altı kat daha fazla basınç düşürür.
· Dar kanallar önce kirlenir ve fırçalanamaz, bu nedenle filtreleme tasarım şartıdır.
· "İki katlı kabuk" bir aileyi tanımlar; tonlama profili ve kaynak kalitesi sonucu belirler.
· Kabul, üretim reçinesi ve üretim verimi ile yükle ölçülmelidir.
Özet Tablo
|
Ürün
|
Açıklama
|
|
Görev
|
Erimiş veya yarı erimiş bir polimer ağdan kontrolü altında ısı çıkarma
|
|
İnşaat
|
Dış çalışma kabuğu + iç çekirdek + kaynaklı spiral baffle
|
|
Dış kabuğun kalınlığı
|
En çok film görevi için 8 ̊15 mm
|
|
İç çekirdek
|
Yapısal; kabukla bükme ve kıvrım yükü paylaşır
|
|
Kanal hızı
|
1.53 m/s, duvarda türbülans
|
|
Yüzey
|
800-1000 HV'de sert krom 80-150 μm
|
|
Bitir.
|
Ra 0,02 ∼0,05 μm (BOPP/CPP); 0,005 ∼0,02 μm (BOPET); ≤0,01 μm (optik)
|
|
Tekdüzelik
|
±1 °C tipik; ±0,5 °C değişken tonlama
|
|
Basınç düşüşü
|
Eşdeğer açık boşluğun üç ila altı katı
|
|
Hizmet ömrü
|
Temizlenmiş su ve katran çıkarma ile 10-15 yıl
|
Tanımlama
A double-shell chill roll — also called a double-jacketed or spiral-baffle cooling roll — is a heat-transfer roll in which the coolant does not occupy a free internal volume but is constrained to a helical path between two concentric cylindersDış silindir çalışma yüzeyi; iç silindir yapısal; spiral defle bunlar arasında kaynaklanmıştır ve hem akış yolunu hem de ruloların sertliğini tanımlar.
Tek kabuklu veya açık boşluklu bir rulo, bir duvara ve boş bir içe sahiptir. Periferik delinen bir rulo, kalın bir duvarın yüzeyine yakın delikler açar.Bir çok bölgeli rulo, yüzü profilleme için bağımsız olarak kontrol edilen devrelere ayırırHer birinin bir yeri vardır; çift kabuklu spiral, film dökme için ana seçimdir, çünkü ısı aktarımını, tekdüzeliği ve üretilebilirliği dengeler.
Çalışma prensibi
Dört direniş
Polimerden gelen ısı, dizide geçmelidir: web ve kabuk arasındaki temas arayüzü; krom tabakası; kabuk duvarı; ve soğutma sıvısı sınır tabakası.
Kontakt ara yüzü genellikle en büyük ve en çok ihmal edilen yerdir. Yumuşak bir rulo ve hızlı hareket eden bir ağ arasında sıkışmış hava mükemmel bir yalıtımdır. Hava bıçakları,Vakum kutuları ve elektrostatik sabitleme tam olarak bu katmanı çöktürmek için var., ve hiçbir rulo tasarımı yokluğunu telafi etmez.
Hrom tabakası, 80-150 μm'de çok az direnç sağlar, ancak serbest bırakmayı, aşınmayı ve bitirme yoluyla sis olarak ortaya çıkan nükleer davranışı yönetir.
Duvar terimi kalınlığı iletkenliğe böler. 12 mm'lik bir kabuğun neden aynı çapta ve akışta 32 mm'lik bir kabuğa üstün geldiğini ve neden iç yapısal desteğin termal bir özellik olduğunu,Sadece mekanik değil..
Soğutucu sınır tabakası terimi, yerel ısı transferi katsayısına tersidir. Düşük hızda, duvara karşı ısıtılan suyun filmi kalın ve kararlıdır; 1.5 ̊3 m/s dar bir kanalda ince ve sürekli yenilenir.
Kanalın işi
Kapalı bir spiral kanal, açık bir boşlukta yapamayacağı üç şeyi yapar. Kısa devreyi önler, çünkü merkeze doğru düşük direniş yolu yoktur.Yani sınır katmanı bir ucundan diğerine kadar ince kalır.Ve bu, tonluk değişikliğine izin verir: yüz boyunca kurşunun giderek kısaltılması soğutma sıvısının kendi sıcaklık artışını dengeler.Aksi takdirde girişten çıkışa eğimli olan yüzey profilinin düzleştirilmesi.
Boyut hesaplamaları
Gerekli ısı uzaklaştırma kütle verimi × spesifik ısı × izin verilen sıcaklık düşüşüdür. Polipropilen için kristalleşmenin gizli ısısı eklenmelidir;Bunu iptal etmek, BOPP üzerindeki ücreti %15~25% azaltır.. temas süresi, radyan × yarıçap ÷ döküm hızı şeklinde sarma açısıdır. Soğutucu akışı görev ve izin verilen sıcaklık artışından ve kanal hızı akış ve kanal kesiminden kaynaklanır.
Üç kontrol çoğu boyut hatasını tespit eder: hesaplama en yüksek kapasiteye sahip en kalın levhayı kullanıyor mu; en yüksek mevsimsel soğutma sıvısı sıcaklığını kullanıyor mu;ve elde edilen hız bu akışta türbülent aralığında kalır mı?
Faydaları
· Birim yüz yüzeyi başına daha yüksek ısı akışı, sabit kalitede daha yüksek döküm hızını destekler.
· Daha sıkı çapraz ağ eşitliği, ölçüm değişikliğini, sis ve kenar trimini azaltır.
· Başlatma ve sınıf değişimleri sırasında daha hızlı yanıt, çünkü çalışma kabuğunun daha az kütlesi vardır.
· Mevsimsel su sıcaklığı gezilerinde daha iyi davranış.
· Boyutlu bir özellik yerine ölçülebilen ve uygulanabilen bir performans özelliği.
Başvurular
Çift kabuklu soğutma ruloları BOPP ve BOPET döküm bölümleri, CPP ve döküm PE hatları, optik film, lityum pil ayırıcı filmi, ekstrüzyon kaplama ve laminatör soğutma tamburları için standarttır.ve yüzey kalitesinin önemli olduğu dökme levhalarda.
Dar dönüştürme hatlarında, uzun temas aralığı olan yavaş levha hatlarında ve ±3 °C'nin kabul edilebileceği optik olmayan ambalaj sınıflarında daha az zorlayıcıdırlar.
Malzeme Karşılaştırması
|
Kabuk malzemesi
|
İletkenlik
|
Korozyon davranışları
|
Ne zaman seçeceksin?
|
|
Karbon çelik
|
Yüksek
|
İhtiyaçları tedavi edilmiş su ve engelleme
|
Standart film oyunculuğu
|
|
Alaşımlı çelik (kılıf)
|
Yüksek
|
Tedavi konusunda iyiyim.
|
Geniş, yüksek yüklü rulolar
|
|
Paslanmaz çelik
|
Yaklaşık üçte biri daha düşük
|
Harika.
|
Su kimyası, gıda teması
|
|
Chrome kaplamalı karbon çelik
|
Yüksek ( ince katman)
|
İyi bir yüzey koruması
|
Film dereceleri için varsayılan
|
|
Seramik / karbit kaplamalı
|
Orta derecede
|
Çok yüksek
|
Sıvıcı veya yüksek yapışkanlıklı ağlar
|
Uygulama Karşılaştırması
|
Film
|
Öldürme duyarlılığı
|
Uyumluluk hedefi
|
Bitir.
|
Tasarım notları
|
|
BOPP
|
Orta derecede
|
± 1 °C
|
Ra 0,02 ∼ 0,05 μm
|
4 m'den yüksek ağlarda değişken mesafe
|
|
BOPET
|
Yüksek
|
±0,5°C
|
Ra 0,005 ∼0,02 μm
|
Söndürme hızı amorf içeriği sabitler
|
|
CPP
|
Orta derecede
|
±1 ̊2 °C
|
Ra 0,02 ∼ 0,05 μm
|
Serbest bırakma davranışı kritik
|
|
Optik
|
Çok yüksek
|
±0,5 °C
|
Ra ≤0,01 μm
|
G1.0 dengesi, akış ≤0.01 mm
|
|
Ayrıcı
|
Çok yüksek
|
±0,5 °C
|
Ra ≤0,01 μm
|
Temizlik ve filtreleme kritik
|
Endüstri Uygulama Matrisi
|
Aşama
|
Rulo
|
Çift katlı hak
|
|
Casting
|
Yükleme rolü ve soğutma ruloları
|
Hatın en yüksek ısı akışı
|
|
MD yönelimi
|
MDO Önyükleyici Rulo
|
Geniş bir ağ boyunca aynı sıcaklık
|
|
MD germe
|
MDO esnek rulo
|
Boynuzlanmadan sabit çekim
|
|
Kaplama / laminatör
|
Film dönüştürme ruloları
|
Dolaşmadan önce hızlı ayarlama
|
|
Döner
|
Soğutma rulosu, sargıdan önce
|
Bloklama ve teleskoplamayı önler.
|
Seçim Rehberi
Altı soruya sırayla cevap verin.
1Sıcaklık yükü nedir?Çıkarım, levha kalınlığı, erime sıcaklığı ve gerekli çıkış sıcaklığı. PP için kristalleşme terimini ekleyin.
2En kötü durum nedir?Maksimum çıkış, en kalın levha, en sıcak soğutma suyu.
3Ürünün ne kadar tekdüzelik gerektirir?Genel ambalaj için ±2 °C, standart BOPP ve BOPET için ±1 °C, optik ve ayırıcı sınıfları için ±0,5 °C.
4Genişliği değişken tonlamayı haklı çıkaracak kadar büyük mü?Yaklaşık 4 m'nin üzerinde, eşit tonlama kanalı, tonlama telafi edilmediği sürece ölçülebilir bir giriş-çıkış eğimini gösterecektir.
5Uygulamalar teslim edebilir mi?6 ′′8 m rulo, açık bir boşluktan üç ila altı kat daha fazla basınç düşüşünde 60 ′′90 m3/h'ye ihtiyaç duyabilir.
6Su temizlenmiş mi?Aksi takdirde, ya filtreleme ve kalıp çıkarma için bütçe yapın ya da hizmetler arasında daha kısa bir aralık kabul edin.
BuBOPP soğutma rulolarıvePRS Soğutma RulolarıBu sayfalarda her iki mimari de bu altı soruya karşı sunuluyor.
Alışveriş Rehberi
RFQ'ya aşağıdakileri ekleyin.
· Görev açıklaması:Polimer sınıfı, kg/sıkılıkta verimlilik, döküm levhasının genişliği ve kalınlığı, döküm hızı, erime ve çıkış sıcaklıkları, en sıcak ayda soğutma sıvısı giriş sıcaklığı ve bölümün hava bıçağı kullanıp kullanmadığı,vakum kutusu veya su banyosu.
· Boyut hesaplamasıEn kötü kombinasyonda, varsayımlarla.
· Akış ve basınç düşüşüBu görevde, böylece pompa ve boru hattı doğrulanabilir.
· Kanal geometri:Başlama sayısı, sıçrama profili, kanal kesimi, defle kalınlığı, kaynak hazırlığı ve penetrasyon.
· Kabuk çizimi:Malzeme sınıfı ve sertifikası, duvar kalınlığı, krom özellikleri ve kalınlık aralığı.
· Denetim raporları:Radial akış, silindirlilik, dinamik dengeleme derecesi, krom kalınlığı, Ra izi ve devrenin hidrostatik veya helyum sızıntı testi.
· Kargo sırasında kabul protokolü:Termokopül çapraz veya kızılötesi tarama, üretim reçine ve işlem ile birkaç çapraz ağ pozisyonunda.
Dört soru, yetenekli tedarikçileri montajcılardan ayırır: mevcut bir rulo çizimi ile imalat yapabilirler mi; kabuk ve baffle malzemesi için fabrika sertifikaları sağlayabilirler mi;Çizim olmadan OEM yedeklemesini destekleyebilirler mi?Profesyonel bir endüstriyel rulo üreticisi, bu dört soruya da sıfatlar yerine belgelerle yanıt verir.
Mülkiyet Maliyeti ve Toplam Mülkiyet Maliyeti
Çift kabuklu bir rulo tipik olarak aynı boyutlara sahip tek kabuklu bir ruloyu 1.5 ̇2.2 katına mal olur.Kırmızı ve beyaz renkler; optik ve metalleşebilir sınıflarda sis ile ilgili düşüşü azaltmak; ve sıcak havalarda yavaşlamadan hat hızını koruma yeteneği.
Buna karşılık, basınç düşüşünden kaynaklanan daha yüksek pompa enerjisi, su arıtması zayıfsa daha kısa kalınma aralığı ve bir koruyucu kaynak arızalanırsa daha yüksek onarım maliyeti vardır.Pratikte, geniş bir BOPP veya BOPET hattındaki geri ödeme genellikle enerji yerine verim ve çalışma süresine bağlıdır., ve genellikle 12 ila 24 ay arasında yer alır.
Başarısızlık Analizi
|
Sorun
|
Muhtemel neden
|
Önerilen çözüm
|
|
Yük altındaki kenardan kenara eğim
|
Yüz boyunca soğutma sıvısı ısıtıcı; geniş bir rulo üzerinde tekel bir mesafe
|
Değişken tonlamayı belirtin; yollar arasında akış bölünmesini doğrulayın
|
|
Merkezi bant ısıtıyor
|
Düşük hızlı bir bölgedeki çöküntü; bir defle geçerek akış
|
Düzeltme; basınç testi; 100~200 μm filtrasyon ekle
|
|
Yıllarca hizmet ettikten sonra aniden soğuk bant
|
Bir kaydırma kaynağında yorgunluk çatlakları
|
Boroskop ve basınç testi; kabuğu onar veya değiştir
|
|
Serbest bırakma izleri, yapışkanlık, yerel parlaklık kaybı
|
Kirlenmiş veya yıpranmış krom; kirlenmekten kaynaklanan yerel sıcak nokta
|
Temizle ve yeniden cilala; Ra ölç; yük altında yeniden taray
|
|
Soğutma kapasitesinin giderek azalması
|
Su tarafında ölçek veya biofilm; engellenmiş filtre
|
Log akışı ve ΔT; sıvı temizleme; su arıtmasını yeniden başlatmak
|
|
Titreme ve periyodik ölçüm bandları
|
Denge bozukluğu, rulman aşınması, eklem çıkışı
|
Bilanç raporunu gözden geçirin; rulmanları değiştirin; hizalanmayı kontrol edin
|
|
Su kenarındaki çukurlar
|
İşlenmemiş su; kaynakta farklı metal çiftleri
|
Kimyasal kontrol ve inhibitör; paslanmaz kabuk düşünün
|
|
Servis sonrası yüksek basınç düşüşü
|
Parçalanmış dikiş, yanlış eklem, kısmi tıkanıklık
|
İşe koyma başlangıç çizgisine karşılaştırma; çıkar ve denetle
|
Bakım Rehberi
Aylık:log akış, giriş sıcaklığı ve giriş-çıkış ΔT; işletme başlangıç çizgisi ile karşılaştırın. Sabit akışta düşen ΔT, film kalitesi değişmeden önce kirlenmeyi gösterir.
Üç aylık olarak:Hromlu yüzeyi işaretleme, aşınma izleri ve kenar birikimi için eğri ışık altında kontrol edin; filtre diferansiyel basıncını kontrol edin; döner eklemde sızıntı ve titreşim olup olmadığını kontrol edin.
Yıllık:Radyal akış ve titreşim imzasını çalışma hızında ölçün; rulman durumunu gözden geçirin; herhangi bir onarımdan sonra dengenin sürüklenmediğini doğrulayın.
Her iki ila dört yılda bir:devreyi boşaltın. Aralık suyun sertliğine, filtreleme kalitesine ve döngünün kapalı olup olmadığına bağlıdır. Kabuk malzemesi için onaylanmış bir boşaltma yöntemi kullanın ve iyice nötralize edin.
Açıklanamayan herhangi bir bantta:Termal bir arıza varsaymadan önce devreyi basınç testi yapın.
Vaka Çalışması
Müşteri türü:BOPP film yapımcısı, Güneydoğu Asya.
Film:12 ¢ 18 μm düz ve metalleştirilebilir BOPP, artı bir metal sınıfı.
Çalışma koşulları:6.8 m döküm genişliği, 380 m/min döküm hızı, 2.400 kg/h, yağmurlu mevsimde soğutma suyu 28 ̊32 °C.
Sorun:Hattı tek kabuklu açık boşluklu soğutma rulo ile yürüttü. Giriş sıcaklığı 0.3 ° C'nin içinde tutuldu, ancak yüzün yük altında kenardan merkezine 3.8 ° C yayılması gösterdi.Film, sürücü tarafından yaklaşık 900 mm uzaklıkta tekrarlayan bir bant taşıdı.Su sıcaklığını 24 °C'ye düşürmek semptomları hafifçe azalttı ve soğutucu enerjisini arttırdı.
Teşhis:Akış 45 m3/h idi, bu da açık boşlukta düşük hız verdi. Yüzün merkezi, düşük hızlı bir bölgedeki çöküntüyle tutarlı olarak en yüksek sıcaklığı gösterdi.Beş pozisyonda bir termokople geçişi, basit bir giriş-çıkış eğiminden ziyade merkezi sıcak bir profil doğruladı.
Çözüm:Aynı 700 mm çaplı ve yüz uzunluğunda iki katlı soğutma rulo, değişken tonluklu spiral kanal, 14 mm dış kabuğu, G1.0 dengesi, Ra 0.02 μm krom.Kanal hızını tutmak için akış 68 m3/h yükseltildi, ve 150 μm filtrasyon kayması döner eklemin yukarısına monte edildi.
Sonuç:Yük altında yayılma 0,9 °C'ye düştü. Profil taramasından ölçüm bandı kayboldu, metalleşebilir sınıflardaki sis yaklaşık 0,4 yüzde puan arttı,ve hattın sıcak havalarda önceki 20 m/min dönüşü olmadan 380 m/min tutulduğuHesaplanan geri ödeme, verim ve enerji için 14 aydı; ilk kalıplandırma 26 ayda gerekli oldu.Vaka ÇalışmasıKütüphane:Chrome kaplama soğutma ruloları: Güney Amerika 7.4m BOPP dosyasıveKorozyona dayanıklı soğutma ruloları: Kuzey Amerika 8.7m BOPP.
Sık Sorulan Sorular
Çift kabuklu soğuk kavanoz her zaman tek kabuklu kavanozdan daha mı iyidir?
Hayır, ısı akışı ve ağ genişliği eşitliği kalite veya hız için sınırlayıcı faktör haline getirdiğinde daha iyidir.İç yer değiştiricisi ile iyi yapılmış tek kabuklu bir rulo, daha düşük sermaye maliyetine ve daha kolay temizlik erişimine sahip kabul edilebilir bir tekillik sağlar.
Çift kabuklu yapılar ne hızda gerekli oluyor?
Evrensel bir eşik yoktur. Genellikle, 3 m'den daha geniş ağlarda veya ± 1 ° C'lik bir benzerlik belirlendiğinde yaklaşık 250 m/dakikadan üstündeki varsayılan değer olur.Optik olmayan derecelerde yaklaşık 150 m/min altında fayda genellikle sınırlıdır..
"İkili kabuklu" ile "İkili ceketli" ya da "spiral baffle" aynı mı?
Çift kabuklu ve çift ceketli, iki konsantrik silindir anlamına gelir; spiral baffle, kanalı oluşturan unsuru tanımlar.İyi bir ruloyu kötü bir rulodan ayıran şey kaz., kanal kesimi ve kaynak kalitesi.
Daha kalın bir kabuk daha iyi soğutma sağlar mı?
Tersine, radyal direnç duvar kalınlığına orantılıdır, bu yüzden kalın bir duvar ısı akışını yavaşlatır ve termal inersiyi artırır.ve çift kabuklu yapı kısmen mümkün olduğunca düşük tutmak için vardır.
Nasıl bir akış ve basınç düşüşü bekleyebilirim?
Akış, tipik olarak 1,5 ̊3 m/s kanal hızı ile yükün ardından gelir, bu da 6 ̊8 m ruloda 60 ̊90 m3/h anlamına gelir. Dar bir spiral devrede basınç düşüşü genellikle açık bir boşluktan üç ila altı kat daha fazladır.Bu yüzden rulo kendi eğrisi karşı pompa boyut.
Mevcut tek kabuklu bir rulo dönüştürülebilir mi?
Pratik olarak hayır. Dönüştürme yeni bir kabuk montajı, defle, günlük ve eklem düzenlemesi, artı yeniden dengeleme gerektirir. Yeni bir rulo neredeyse her zaman daha ucuz ve garanti ile gelir.
Kabul edilmeden önce sıcaklık eşitliği nasıl doğrulanır?
Bir yük testi ile: üretim verimi, temsil edici reçine ve birkaç çapraz ağ pozisyonunda bir termokople çapraz veya kızılötesi tarama.Yüksüz ölçüm hiçbir şeyi kanıtlamaz ve kanıt olarak kabul edilmemelidir..
Tasarım hangi su işlemini gerektiriyor?
Filtreli, engellenen, sabit sıcaklıkta kapalı döngü suyu, döner eklemden yukarı akıntıda 100~200 μm filtrasyonla.Saldırılar sarkıyor ve sonunda erken değişimi zorluyor..
Bu rulo ne kadar sürecek?
Temizlenmiş su, planlı kalınlaştırma ve krom bakımı ile on ila on beş yıl.Çatlak bir defter bu hesaplamayı değiştirir..
BOPET için BOPP ile karşılaştırıldığında tasarım değişiyor mu?
Evet. BOPET daha ince bir bitirme ve daha sıkı bir eşitlik gerektirir çünkü söndürme hızı amorf içeriği belirler ve oligomer plaka dışına daha duyarlıdır.Film ruloları dökmeAralık ve sonlandırma, tonlama ve filtrelemeyi buna göre ayarlayın.
Sonuçlar
Yüksek hızlı, geniş ağlı film ekstrüzyonu için, çift kabuklu soğutma rulosu daha iyi mühendislik cevabıdır ve nedeni termal olduğu kadar yapısal olarak da geçerlidir.Radyal direnci ortadan kaldıran; kapalı bir spiral kanal, sınır katman direncini ortadan kaldıran duvarda hızı korur.Birlikte, %30-50 daha etkili bir ısı transferi katsayısı ve belirlenebilir bir tekillik bandı sağlarlar., ölçülür ve uygulanır.
Bu, evrensel bir yükseltme değil. 1,5-2,2 kat daha pahalı, üç ila altı kat daha fazla basınç düşürüyor ve açık bir boşluktan daha sert bir şekilde kötü su arıtma cezasını veriyor.Optik olmayan hatlar. Marj satın alıyor. Kimseye gerek yok..
Karar, en kötü durumda vergi hesaplamasına aittir. Specifikasyon satın alma siparişine aittir: pitch profili, kanal geometri, kabuk kalınlığı, denge derecesi,krom spesifikasyonu ve yükleme sırasındaki tekillik protokolü. Bu altı öğeyi yazan alıcılar, ödedikleri performansı elde ederler.İki yönlü film rulolarıAralık veFilm endüstrisiMerkezi, ve okuBOPP, BOPET ve BOPA hatları için PRS soğutma rulolarıRFQ'yu yazmadan önce rehberlik.
İletişim
Jenny Liu
E-posta: sale05@huataogroup.com
Web sitesi: https://www.huataomulti-indusrolls.com/
Telefon / WhatsApp: +86 177 4378 9775
Hashtaglar
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization


 Mesajınız 20-3.000 karakter arasında olmalıdır!